管理員
統計數據
原文網址 Jumi Chen 2016-03-17 12:58:52
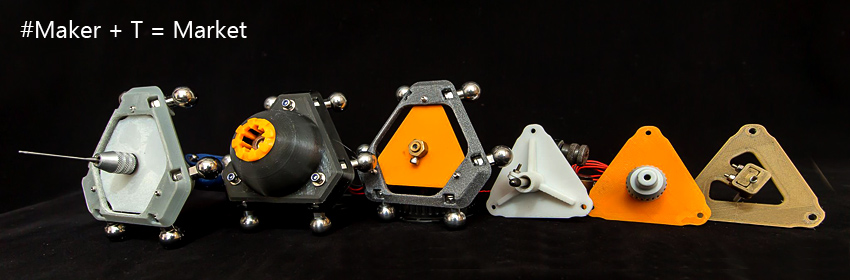
先前開發的全地形可變式裝甲載具"巨獸‧貝希摩斯"的手~@@ 預計超過40cm....算是我開發過最大最多可變關節的一個作品@@a
(以下是抱怨文....抱怨自己的技術經驗不足= =)
光做這支手就折騰好久...= =
先是口紅膠都快塗滿了,不知道為什麼就是黏不牢,以前都不會這樣= = 結果只能開Grid來解決問題,然後支撐拆得亂七八糟= =
再來就是我原先就知道孔位跟插栓在列印的時候是會有些許的誤差沒錯...只是沒想到這誤差會比我想像中的還嚴重~寶典好像沒有提到這 個問題該怎麼處理..這個有點傷腦筋@@(抱歉~!這個部份更正~!寶典有提到~是我漏看了~Orz)
最後的心得就是...用pla做扣壓式的關節卡榫真的是找死.... 斷了一堆又餵了不少血...囧
陳明陽 2016-03-17 13:07:21
用pla做關節真的只能多試去找出適合的公差
陳明陽 2016-03-17 13:09:01
以你的大小建議拆成多個分件
黃雋逸 2016-03-17 13:28:58
建議軟料跟pla搭配
劉建良 2016-03-17 13:56:15
光是實驗精神就值得一百個讚
Lawrence Lee 2016-03-17 16:10:07
這個時候可以召喚 Nobu Hou 大大
廖新弘 2016-03-17 16:15:25
Nobu Hou 的鋼彈手掌真的一絕
周秉翰 2016-03-17 16:30:50
口紅膠的牌子 也有關係~
James Lin 2016-03-17 17:32:58
我最近覺得有熱床後, 好像印出來的東西有比之前精準很多的錯覺
Nobu Hou 2016-03-17 21:29:04
Nobu Hou 2016-03-17 21:29:22
Nobu Hou 2016-03-17 21:31:02
http://nobuhou.blogspot.tw/2013/10/3dpg-00-raiser-3drp.html
Joschka Friedl 2016-03-20 10:52:29
I can't find that model anywhere to download? :o
曾俊維 2016-03-20 23:35:31
你這個手是什麼軟體畫的呢?
原文網址 吳哲霆 2016-03-11 17:09:05
想請問各位前輩 配置上有留間隙,Auto level也是非常順暢 結果噴頭下降時卻緊貼檯面,並且對口紅膠刮出軌道痕 但用Kisslicer將物體的Y軸轉10度卻改善了 是有什麼Bug嗎? (僅文字敘述請見諒)
張師彬 2016-03-11 17:13:21
g-code 裡的 g29 z應該是預設0.4,試著0.05往上加,目前我的是0.53
吳哲霆 2016-03-11 17:17:52
恩 目前仍然是0.4 現在又可以印了@@ 數據沒有變 或許我該檢查一下馬達或噴頭的極限開關@@?
張維維 2016-03-11 17:30:01
LCD 調整setting Z offset...+,-高度
Hawke ChienSheng Liu 2016-03-11 17:32:47
G-Code 裡不必再加 G29 z+xxx 了哦,只要在選單裡做過 Auto Level之後,Z offset 設定值確認過,就可以了。
原文網址 張維哲 2016-03-08 12:19:08
請問各位前輩的使用經驗,哪隻口紅膠黏性表現較佳呢?或是有替代口紅膠噴霧式的產品?昨天買到過期的UHU整個沒黏性。謝謝
Charlie Ting 2016-03-08 12:27:44
唯一支持藍色膠帶! XD
Mickey Chuang 2016-03-08 12:35:26
保麗龍膠好用, 俗又大碗
鄭東昇 2016-03-08 12:36:04
唯一支持藍色膠帶!
ZhengYu Lin 2016-03-08 12:39:27
一定要口紅膠的話 個人推3M
戴光宏 2016-03-08 12:51:12
用過3個牌子後 我也比較推薦3M 像這種的 http://www.pcstore.com.tw/scity/M07866085.htm
Estima Lin 2016-03-08 13:46:14
藍色膠帶+1 可以偷偷說改熱床嗎?超好用~
高北熊 2016-03-08 15:45:01
3M紅膠+1
廖新弘 2016-03-08 16:34:03
口紅膠+酒精
Odinson Thor 2016-03-08 17:12:26
熱床+口紅膠+濕紙巾
張維哲 2016-03-08 18:27:31
感謝各位答覆。等待升級熱床
Arthur Chang 2016-03-08 21:41:54
用噴的有「噴膠」美工用,不過…… 因為是用「噴」的,揚起來的也是「膠」,會黏的到處都是。 我們以前都在箱子裡噴 0.0
原文網址 Estima Lin 2016-03-06 13:16:56
原廠熱床組裝&試用 1.T帽的耐落膠不足,太鬆!看不到的地方無法確定T帽有沒有轉向90度。 2.固定電源供應器的3個固定片,M3孔不用攻牙吧!應鑽D3.2孔,我沒有鑽頭可以擴孔,在這裡組好久... 3.原廠韌體2.0.5未更新支援熱床功能(原廠已緊急更新至2.0.6) 4.試印後效果一級棒,不用上口紅膠,不用膠帶! 5.印完等熱床冷卻後物件自動脫離! 6.物件與熱床貼附面超平整(消光色) 7.等待熱床降溫很慢.....
Charlie Ting 2016-03-06 13:21:12
4,5 是重點!
Vincent LM Yeh 2016-03-06 13:32:21
第一張是丙申猴的肚子嗎?
Estima Lin 2016-03-06 14:44:10
是的...
蕭傑仁 2016-03-06 15:09:11
羨慕啊~
林雋哲 2016-03-06 15:12:36
唉 這次熱床裝的好辛苦 有些設計不良的感覺
邱瑀皓 2016-03-06 15:42:26
真假哈哈
Robin Hsu 2016-03-06 16:27:50
哇賽 ~ 3D印出來的東西 多到數不清, 這樣都看得出來 (y)
Estima Lin 2016-03-06 16:43:04
其實不會難組裝! 只是T帽又中地雷~ 組機器時那批T帽不良品特多, 這次的T帽是耐落膠上的太少一點效果也沒有~
Vincent LM Yeh 2016-03-06 16:43:41
因為我正在印,哈哈
蘇子中 2016-03-06 19:59:38
我也組了好久,原因是我把電源開口的方向換到另ㄧ邊(因為我的插座在另ㄧ側) ,結果usb線太短插不到主機板,所以又拆掉重裝,另外電源插口有ㄧ側的螺絲無法裝上,因為裝上後,螺帽會卡到鋁擠,導致電源面板無法平貼鎖上,不知道是不是設技不良,還是我安裝錯誤
林雋哲 2016-03-06 20:02:45
那是因為你鋁擠裝反了(有開口的那個) 開口要比較靠近z軸
林雋哲 2016-03-06 20:03:04
你可以看說明書的圖
陳明谷 2016-03-07 15:20:25
建議接地不要鎖在鋁擠上 直接接到插座的g
蘇子中 2016-03-07 17:38:51
我ㄧ開始確實將開口方向裝反,導致整個電源面板完全放不進去 (被原本的底板卡住) ,後來裝正後就能放入,但還是會如上述卡到螺帽的部分
林雋哲 2016-03-07 17:40:25
你要不要拍一下電源面板那部分?
林雋哲 2016-03-07 17:41:05
其實我在裝的時候也是卡到螺帽 後來發現裝反 改正後就不會了
蘇子中 2016-03-08 00:09:58
大概就是這樣,短邊確實是靠近z軸,但可以看到電源少鎖ㄧ顆
XianLiang Lin 2016-03-08 00:24:46
話說.剛開始賣第一波的時侯,原本只能說印20cm公分直徑的範圍..主要是螺絲頭露出. 後來收到的東西改成螺絲崁入,變成可以印22公分的直徑範圍.滿高興的:P 本來想說如果露出而導致需要縮小範圍,我就要設計一個可以讓熱床板上面放一個原廠玻璃版的架子. 結果這次設計不用了,還甚至不用去擔心印大範圍時,怕噴頭上的螺母撞到玻璃夾子,心情很好 =D
林雋哲 2016-03-08 00:30:56
這..就奇怪了哈哈 沒裝錯阿 但我的就不會這樣
原文網址 徐凡 2016-02-22 15:00:49
請問大家熱床的效果
平常我是用3M膠帶下去印 可是真的翹很大
之前用口紅膠有時候黏太牢,模型會兔不下來 想買官方的熱床來試試
所以想問一下有自行改裝熱床的大大,裝熱床可以改善翹曲的情形嗎? 謝謝
麥麥 2016-02-22 15:07:16
黏的緊與黏的鬆,跟熱床沒關係
徐凡 2016-02-22 15:22:05
我是說熱床能不能改善翹曲的現象
Ying Yuan Liu 2016-02-22 15:26:01
也很好奇熱床能改善翹邊嗎?官方介紹文沒有提到。用膠帶,第一層都放到30%最慢在印了,照蹺不誤。
戴士偉 2016-02-22 15:32:57
熱床當然能改善翹邊啊~ 保持底下的料的溫度, 避免冷卻收縮的應力, 還翹的起來就是... 印完整體冷掉的收縮問題了 XD
陳曉澔 2016-02-22 15:39:46
印什麼東西??印到什麼地方會翹??給大家知道,有興趣的人試一下或許可以釐清問題點.....。
徐凡 2016-02-22 15:48:45
幾乎印大一點的東西都會翹....XD 平常是印一些模具類的東西。所以希望不要翹曲改善精密度
王榮達 2016-02-22 15:56:57
熱床好用啊,我這東西直徑約13CM列印時間應該60小時跑不掉,玻璃板只塗薄薄一層口紅膠,從來沒有翹起的問題
徐凡 2016-02-22 16:00:40
是神像的模型對吧,感謝您的回覆 另外請問為什麼外面要印圍牆(保護罩???)
王榮達 2016-02-22 16:01:23
是呀,蓮座觀音
陳曉澔 2016-02-22 16:17:07
圓的比較沒有應力,要測四方型的才準......
戴光宏 2016-02-22 16:18:06
翹邊原因如果是溫差過大造成不管換什麼神話膠帶或是超神口紅膠都沒用 改熱床後才解決翹邊問題 材質本身的熱撞冷縮造成的力量很難靠膠的黏力去抵銷掉 我試過了3M2090 某雜牌黃色 某台灣牌超級貴膠帶三種膠帶 也換過3M UHU 雄屍口紅膠 某屍的有跟沒一樣 還搞過在翹曲後擠入保麗龍膠結果是保麗龍膠也被拉長 最終出狠招底層印完後直接拿保麗龍膠把整個底的邊緣用保麗龍膠覆蓋封死 結果變成裙邊自我了斷的死都要翹的情況
陳曉澔 2016-02-22 16:25:21
在沒熱床的狀況下,你可以試著用一棧高瓦數的黃光燈(傳統燈泡)對著你容易翹的那邊靠近照著,幫助維持溫度試試。
王榮達 2016-02-22 16:27:41
這是我們開發客製的機器,最大列印直徑約40CM,內切正方形邊長約24CM,加熱床,跟薄薄一層口紅膠,連續列印2個星期,物件也沒翹起哦
彭帟絃 2016-02-22 16:49:35
穿個裙子也可以降低翹的機率
陳曉澔 2016-02-22 16:49:54
外圍多繞幾圈,順便觀察確認是否有厚薄不均,有可能平台不夠平一邊沒有黏的牢。我這張兩對角約20cm,也沒蹺。
彭帟絃 2016-02-22 16:53:20
第一層擠出來的絲看起來必須是抹在板子上而不是一整條放在板子上,要抹到才黏的住。
彭帟絃 2016-02-22 18:14:10
有了這兩支每有撬不起來的件,小的先把邊邊撬開,再用大的撬起中間,輕鬆拿取。
原文網址 黃雋逸 2016-02-16 17:00:06
哇哈哈 有熱床了 口紅膠拜了
戴光宏 2016-02-16 17:11:46
官方的?!!
Robin Hsu 2016-02-16 17:18:09
官方不是三月才會出貨 ?
黃雋逸 2016-02-16 17:20:38
自己改的
戴光宏 2016-02-16 17:21:20
請問能分享一下怎麼改嗎@@
黃雋逸 2016-02-16 17:22:15
我是1.0的 社團裡有文章
Victor Chang 2016-02-16 19:57:10
趕快趕件吧!你不是要去台中,怎麼有空弄熱床?
Victor Chang 2016-02-16 20:46:11
到府教學嗎?這服務也太好了吧!話說昨天去買料時看到的那台黑色290的,今天再去已經不見了,被買走了
Leka Shen 2016-02-17 09:50:49
可是我的機器有熱床…口紅膠還是會上…
原文網址 Victor Chang 2016-02-06 19:01:45
補ㄧ張ㄧ二代的合影。黃兄的一代陣亡,小弟只能友情相挺小P外借,希望你的case能如期完工!謝黃兄將ZP神器轉讓給我,低溫50度熱床+ZP,口紅膠bye bye
李穆 2016-02-06 19:11:49
用ATOM印春聯效果真不錯
黃雋逸 2016-02-06 19:21:44
非常平整
黃雋逸 2016-02-06 19:22:19
感謝支援啊
Victor Chang 2016-02-07 00:00:03
過年前少一台戰力,只好連夜趕工!希望明天來得及去公司貼上去,春到福到財運旺旺來
Victor Chang 2016-02-08 14:31:50
完工!
原文網址 Timmy Chen 2016-01-31 16:01:45
您們好,我是一位才使用ATOM 2.0不到一個月的新手,誠懇地想向大家請教,在0.05mm的最高精度下,應該要注意那些設定?
才能讓0.05mm的PLA線確實貼在玻璃(我有事先在玻璃塗上口紅膠),也能確實地列印至完成(先不論列印物品的形狀、壁厚)
以上,希望大家可以分享一下,謝謝您們。
Clarence Lee 2016-01-31 16:03:06
第一層0.2mm之類的...後面0.05 ok ;p
Timmy Chen 2016-01-31 16:04:23
目前1mm~0.15mm的程度就還可以去弄懂怎麼設定好(只是印出來的列印品的表面上,會有明顯的線條堆積) 0.1mm以下就束手無策wwwww 跟KISSlicer好難"溝通"wwww
Timmy Chen 2016-01-31 16:06:01
第一層0.2mm是在那裡設定? 後面的0.05mm是在那裡設定? 除此之外,也需要注意風扇、馬達速度的設定嗎? 謝謝您的第一時間迅速回覆。
Clarence Lee 2016-01-31 16:09:46
層高決定的... 第一層可以用bed roughness去補..像是0.05層高 bed roughness設定 0.15第一層就會0.2 0.1mm以下有線條過多的問題就是擠出量要校正...
Timmy Chen 2016-01-31 16:15:30
這樣設定0.15mm--->第一層就會有接近0.2mm
Timmy Chen 2016-01-31 16:17:14
然後0.05mm的擠出量,請問這個設定是否正確嗎?
Bise Chen 2016-01-31 16:51:10
賓果~
Clarence Lee 2016-01-31 16:56:16
Extrution Width 設0.4
Timmy Chen 2016-01-31 17:00:00
我是參考"寶典",上面的確有提寫到可在 Extrution Width 輸入0.3~0.4mm。 若是0.4mm,Number of Loops要跑4圈,所以Skin Thuckness要控制在1.6mm以下為佳 所以在Skin Thuckness輸入1.2~1.5mm會有什麼樣的效果?
Clarence Lee 2016-01-31 17:03:23
最好是整數倍數,噴嘴理論上是0.4規格。這邊設0.3可能擠出量會偏差 要另外校正
Timmy Chen 2016-01-31 17:11:03
原來如此,受教了,感謝 Clarence Lee 的無私分享使用心得!
Timmy Chen 2016-01-31 17:11:27
呵呵, Bise Chen ,謝謝
Clarence Lee 2016-01-31 17:37:07
擠出量微調可以從M92 E200去上下調整 (LCD內E Steps/mm也等同..)要存的話store 或是M500 或者...Material那頁..Flow tweak
Timmy Chen 2016-01-31 17:42:18
不好意思,我先確認一下 M92 E200是要輸入在G-code內? LCD內E Steps/mm是怎麼去看? 要存的話store 或是M500或者Material那頁..Flow tweak 就這個我真的不熟(跪拜)~
Clarence Lee 2016-01-31 17:44:07
可以接pronterface 透過USB下Mcode設定.. 或是透過LCD介面... http://4.bp.blogspot.com/....../%E5%9C%96%E7%89%87+039.png 不完全正確的lcd menu tree (有空來編輯一下現在atom 版本的好了..) Kisslicer的Material 那頁的flow tweak 預設是1 就看要1.xx or 0.xx去調整 兩個方式澤一就好...一個從印表機的韌體調整..一個是從切片軟體調整...
Timmy Chen 2016-01-31 17:46:24
我期待您編輯完後的分享~ 原來有這麼多的細節要學習!
Timmy Chen 2016-02-01 12:43:11
有空可以到我的FB個人部落格工作室看看喔!
原文網址 戴光宏 2016-01-18 17:30:14
剛印好 我發現底座面積越大越會翹曲 所以把底座拆開後 自己從做一個有一定厚度的方塊體再加外圈的裙邊 雖然一樣發生大翹邊 但起碼只翹到方塊體一點而已 沒翹到模型本體
口紅膠都塗到一整個厚到可能有0.4mm去了 還翹成這樣=.=
請問如果裝加熱板真的會有差別嗎?
戴士偉 2016-01-18 17:34:32
YES
戴士偉 2016-01-18 17:37:09
但你是用 PLA, 又有側裙, 有可能因為口紅膠沒塗好(太厚或太薄)造成黏不牢, 或高度沒抓好造成高度錯誤而黏不牢, 真的都排除了再懷疑氣溫吧 XD
戴光宏 2016-01-18 17:55:08
塗太厚也會黏不牢?
李穆 2016-01-18 18:02:41
沒乾,太濕黏度很低
林學舜 2016-01-18 20:24:08
板上曾有人分享每次印都有問題 後來發現塗太厚肇成有緩衝的效果(地基不穩和黏不住)
Bise Chen 2016-01-18 21:01:28
我個人是等口紅膠等到地老天荒也不會乾, 後來索性改用藍色膠帶比較快...@@
林學舜 2016-01-18 21:57:45
藍色膠帶+口紅膠 印大面積=弄死自己
Bise Chen 2016-01-18 21:59:41
林學舜 藍色膠帶不用加口紅膠吧!那裏會弄死自己......(・・;
林學舜 2016-01-18 22:02:25
之前一直翹的時候用過一次 好想哭= =
李穆 2016-01-19 03:09:53
口紅膠+brim+吹風機 入門以來還翹不到10次 ,效果好
Bise Chen 2016-01-19 12:42:08
前幾天用口紅膠,怎麼印怎麼翹,大翹小翹通通翹。 這幾天改用膠帶,怎麼印都不會翹。 還有我是懶人不喜歡用 brim ,能不用就不用的。..XD
原文網址 陳為騰 2016-01-15 11:20:51
請問大家有關操作步驟及保養的習慣? 我的習慣如下列: 一、操作步驟: 1)開機 2)先加熱到200度或是240度(可以讓殘留的線材流出來)《自己想的 3)退線材(更換顏色) 4)進料 5)用濕布擦拭平台(圓玻璃),再用乾布擦拭平台 6)塗上口紅膠 7)開始列印 8)列印完成 9)拆模 10)降溫度(Cooldown) 11)用濕布擦拭平台(圓玻璃) 12)關機
二、保養步驟: 1)依序拆『碳纖維管』並將上下頂端清潔後,再上矽油或潤滑油 2)依序『清潔噴頭鍍鎳鐵球關節』清潔 3)X、Y、Z軸軌道,上薄油(矽油)或潤滑油 4)啟動電源 5)按『Autohome』 6)按『AutoLevel』 7)關機
自從有做保養的步驟後,機器的怪聲音就比較少了!
Charlie Ting 2016-01-15 11:31:40
一、操作步驟: 1)開機 2)先加熱到200度 3)退線材(更換顏色) 3.5) 拔噴頭快拆的管子, 用六角扳手捅一捅噴頭, 拿用剩的料「洗一洗」噴頭, 再捅一捅. 裝回管子. 4)進料 5)開始列印 6)列印完成 7)拆模 8)關機 二、保養步驟: 1)轉動一下碳纖管, 若不易轉動, 就頭尾接縫處上一點矽油 2)聲音大或行程大的時候, 會看軌道的狀況補矽油
全不選 發文排行