管理員
統計數據
原文網址 Charlie Ting 2015-07-30 11:26:39
[關於 Marlin]
想請問大家或官方,不知道有沒有動過這個參數 # define DELTA_SEGMENTS_PER_SECOND 120 以及會有什麼變化?
因為 ATOM 玩到現在,它的分層已經玩到 0.025 了一樣可以印,但事實上分層的厚度已經比成品表面的波紋要更細密了。但那波紋卻都一樣消不掉。
所以我推測是程式中對每條線的分割細膩度造成的,但切越細,計算量越多,以這種機板來說,我也不知道怎麼確認它的運算沒有過載,以及過載之後會如何?燒掉?或者只是單純跑不了那麼快而已。
因此有此一問,希望有試過的人能夠分享一下經驗。
另外,我想機構的精密度應該是還足以支撐更高的數值,所以暫不擔憂這部份。但是官方若能告知當初設計時的每一步級精度的話,或許可作為參考依據。這數值或許能從跟 DELTA 相關的尺寸數據算出,但只想參考一下,有點懶得細算。XD
照片後補。
戴士偉 2015-07-30 11:30:11
越大越細, 但可能會走走停停
Charlie Ting 2015-07-30 11:38:12
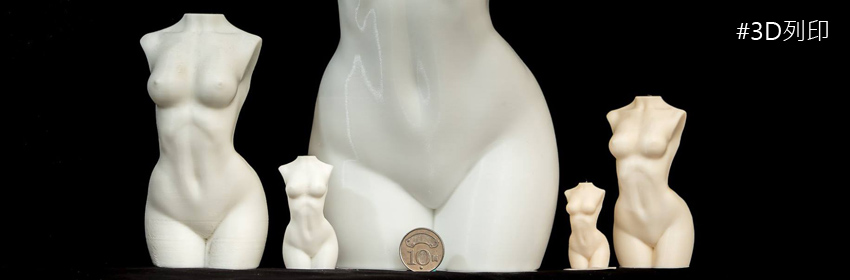
橘色是 ATOM 2.0 用 0.05 印的;白色是年初買的陽春機種印的。完全天壤之別.....買 ATOM 前還想說以後兩台可以同時運作,用了 ATOM 後,完全鄙視之前的這台。
戴士偉 2015-07-30 11:38:46
右邊那個也太扯... XD
Charlie Ting 2015-07-30 11:40:10
我想消掉的就是身體側面反光的這些波紋,事實上用 0.05 印時已經很難肉眼分辨層與層的間隙,反倒是這波紋會呈現規律的變化,而且肉眼可辨。 若是這部份也能消除,相信是可以往 0.025 挺進。
Max Lu 2015-07-30 11:49:38
右邊那個機器難道是很大一台的文西機嗎?
Charlie Ting 2015-07-30 11:51:43
Max Lu 您真內行~~
Max Lu 2015-07-30 12:07:17
Charlie Ting 因為用過,所以知道那個痛XD (但還好不是我買的)
Odinson Thor 2015-07-30 12:07:39
我以為右邊是i3 XD
鄭政浤 2015-07-30 12:07:45
機器有調有差@@
王致凱 2015-07-30 13:01:56
數值再提高就是頓一下頓一下,印圓形會變多腳形, marlin原始好像是200, Delta要跑200應該要用32位元的板子
Charlie Ting 2015-07-30 13:06:54
目前 firmware 裡是 120, 在想是否有機會上修到 150 左右。 等一下有空或許該來試試~~
戴士偉 2015-07-30 13:10:45
速度放慢一點就可以上去了...
Kevin Chen 2015-07-30 17:53:10
要消除這麼細的表面紋,我會選擇從化學溶劑蒸氣處理下手,層高再壓低會印到瘋掉吧,雖然我還沒試過,但我猜THF有機會
Charlie Ting 2015-07-30 17:55:41
化學溶劑怎麼處理?處理效果?
Kevin Chen 2015-07-30 17:57:34
用丙酮對abs那套方法,但丙酮對PLA好像無效。 https://www.flyingv.cc/project/2959
鄭政浤 2015-07-30 18:37:55
記的有人試過 丙酮對PLA也有效,但是時間要比ABS久
Charlie Ting 2015-07-30 18:49:37
會不太想用溶劑,而把焦點放在消波紋及 0.025 層高、降低熱堆積及翹曲的原因是保留細節及一次到位。 因為用溶劑表示細節會受損,它只有 blur 的效果,無法 sharpen。 如果能把波紋消掉,以 ATOM 的精度,已經可以控制在5條以內。只要熱堆積跟翹曲再處理好,等於印完就是成品,直接上色即可,而且無失真。 …… 查看更多
王致凱 2015-07-30 18:49:49
丙酮對PLA似乎泡一週也沒什麼效果,表面變霧霧的而已, 氯仿快多了,但是超毒
戴士偉 2015-07-31 11:32:43
樓上講的是 Simplify3D 標準功能...
Charlie Ting 2015-07-31 11:34:00
是喔?那看來要跳槽 Simplify3D 了
戴士偉 2015-07-31 11:35:28
https://www.simplify3d.com/....../different-settings....../
Charlie Ting 2015-07-31 14:33:29
戴士偉 請教一下,Simplify3D 的不同層高合併列印好像是針對不同物體的設定,在同一物件上似乎只能針對不同的高度設定不同的參數,如 infill, perimeter loops 之類的。 而我比較期待的不同層高的合併列印是指內部不在乎細節的,可以一次 0.2 ~0.4 輸出,然後外層重細節的,可能 0.05 輸出。讓內部的印刷時間省下來,只花外部的細節印刷。這樣就可以作到外表精細,但內部紮實又快速。 …… 查看更多
戴士偉 2015-07-31 14:36:38
你說的可以阿~ 把層高設定 0.05mm, 填充就四層印一層, 最後填充會是 0.2mm的量 …… 查看更多
王致凱 2015-07-31 14:58:45
Kisslicer 的 stacked layers?
Charlie Ting 2015-07-31 15:00:35
哈哈,你的說法簡單多了,KISSlicer 也能作。
原文網址 Vincent LM Yeh 2015-07-30 02:59:25
晚上花了三個小時終於搞定噴頭平台組裝,但是有一個疑問,就是感覺上DELTA架構對稱性越高的話對列印的品質越有幫助,所以噴頭尖端位於中心點,保持與三軸等距應該是最好 ; 但是移動平台與上蓋的設計方式,還有兩者只靠兩點組合起來的方式,好像無法保證噴頭是位於移動平台的中心點,用卡尺測量的結果也是如此,那這樣會對列印有影響嗎?還是會有其他的方式來修正?
廖新弘 2015-07-30 06:51:38
上蓋後面設計用兩顆螺絲固定,是為了做平面自動校正,譲它有稍微彈性,且利用金屬的剛性迅速回復定點,並不會影響中心點偏心,不然已經那麼多人列印了,沒有人出問題,你多慮了
Vincent LM Yeh 2015-07-30 15:51:56
看到前輩們建議組裝時要盡量追求精準,因此來追根究底一下。實際測量一下移動平台的三個長邊中點到噴嘴尖端的距離,求出噴嘴的真實位置,然後與理論上的中軸位置比對,得出平面上的偏移量是0.7MM。至於這個偏移量對列印品質會造成什麼樣的影響,就超出我的能力了。會提出這個疑問主要是組裝時發現,噴嘴固定到上蓋的方式是滑進去一個凹槽然後鎖緊,若是沒有滑到底,也許就會讓噴嘴偏離幾何中心,若噴嘴不是保持鉛垂,同樣也會偏離。然後上蓋與移動平台靠兩點結合,若結合點沒有水平貼合而產生角度,噴嘴也會偏離。順著這個想法,下午實量測出偏移量,至於如何解讀這個數據,就仰仗各方高手了。
廖新弘 2015-07-30 17:06:06
先不管數據如何,請問你使用3D列表機的目的如何
Charlie Ting 2015-07-30 17:37:45
我都沒管那麼多,先確定印得漂亮,再來求精度。機器裝好後印50mm * 50mm 測試,一邊 50.1 一邊 50.15。我就當沒事了,連數據都沒改進韌體裡作修正。
李穆 2015-07-30 18:05:29
3D列印只需要噴頭移動的相對座標控制好就能精準列印,並不是在打靶一定要中靶心,不應該糾結在不需要糾結的地方
Mark Chen 2015-07-30 18:34:26
50.1*50.15 排除誤差的話......可能比字面上更精準?!
Mark Chen 2015-07-30 18:34:36
有神快拜 我投降了
原文網址 Kevin Chen 2015-07-25 11:23:59
[平台校正的可能方案?] Hi 各位先進,我是剛入門的新手,硬體機構也是最近才剛研究,因此有錯誤的地方還請各位提出。
我在使用Delta機種時也因為平台校正吃了很多苦頭,主要的問題還是因為內外圈噴嘴施力不同導致,降低這個誤差的方法是把噴頭上的微動觸發調到非常敏感,後續也看到戴大提出的45點校正作為解決方案。
我想到4點校正方式想請對軟硬體熟悉的前輩評估是否可行,我還不知道軟體是怎麼用那些數據點建構平台的。
(1)首先是假設玻璃平臺是平整的,平均表面粗度低於ATOM最小精度(50um),這個對打磨過的玻璃應該不難,條件若大家覺得可以成立,就可以繼續下去。
(2)Atom的列印平台式約21cm的圓形底座(粉紅色部分),目前的校正方式是以幾乎覆蓋全範圍採點,卻又因為外圍的施力與內圈不同造成誤差,基本上越靠近圓心施力越準確(三個懸臂施力相等),因此可以試試看從半徑4cm~7cm不等決定一個圓(灰色部分),在圓周上取3個端點,分別與3個軸在同一直線上,由此三點作出一個共平面,這個共平面就決定了平台的傾斜程度,然後以圓心做為第五點,作為4點共平面的Z軸高度修正。
補充:選擇的圓的半徑越小,基本上噴嘴施力誤差越小,但半徑太小可能超出微動開關能判斷的最小差異,所以應該選什麼半徑做為參考圓周我也很苦惱
戴士偉 2015-07-25 12:33:21
計算一下力矩跟力臂, 可能會比較有效益 45點是偷懶作法, 補償量也是抓個大概而已
陳明谷 2015-07-25 12:37:37
還有碳纖維力臂的變形量也需考慮
李穆 2015-07-25 12:50:57
真的要認真算,要用有限元素分析軟體跑,我建模建到一半就放棄了.........
Kevin Chen 2015-07-25 13:32:27
戴大:這個對一個高中數學和物理年年被當的人來說太複雜了,還是交給你們專業的來。
Kevin Chen 2015-07-25 13:32:37
明谷兄:碳纖維利臂的變形在這個四點校正法應該可以被忽略,因為它採點的距離離原點不遠變形量應該不大,而且我挑選那三個點的位置就是為了讓三軸就算有變形但是變形都會一樣,再用原點補償應該可以拉回來
Kevin Chen 2015-07-25 13:32:48
穆兄:實際執行要那麼複雜啊~我原本想說用噴嘴上面三個點的座標就可以做出平面方程式ax+by+cz=const.,其他平面上的座標只要帶入x,y就可以算出Z軸高度,最後整個平面的Z軸偏差量再用原點的那個座標去校正。
李穆 2015-07-25 14:10:56
實際上因為觸發噴頭需要施力,所以受力導致的機構變形量也要作補償計算
Hawke ChienSheng Liu 2015-07-25 14:40:14
我想犧牲一點可列印高度,加長連桿來改善這問題
Eddie Huang 2015-07-25 22:24:29
個人覺得,玻璃要平整並不容易!
Kevin Chen 2015-07-25 22:38:53
我稍微找了一下資料,比較相關的就下面兩個連結,就我的理解,其實玻璃粗糙度大於50um除非是故意的,不然低於50um是很平常的。或許是我用"平整"讓人誤解,應該要說粗糙度,至於平台歪斜的部分就用圓周上三點的Z軸差異可以做出一個相應的平面 http://www.the-engineering-page.com/forms/dp/typ_eps.html http://zhidao.baidu.com/question/529354187.html
原文網址 Charlie Ting 2015-07-07 02:48:47
[分享 - ATOM 的物理極限]
這不是對 ATOM 的批評,而是發現有些同好似乎非相關科系背景,因此對於機器的狀況認知上有些模糊,浪費很多時間在嚐試錯誤,所以覺得該跟大家分享一下機械和物理上極限。
不過先聲明,我沒作過任何功課,純粹是拿到套件直接組直接用,全是按照學理上的判斷。
1. ATOM 原理:三點構成一個平面 所以以這種 delta 架構的機器來看,整個框架的組立是第一個關鍵,而廠商在生產時他們只能用「理想」狀態去設計生產,所以假設這些零組件的尺寸都是一致的。如果你組的誤差值偏大,那麼你的三點平面基本上就是斜斜的。
2. 平面構成要素 A. 支架的安裝是否有高一致性,包括縫隙大小、固定方向、螺絲扭力。 B. 三點微動開關的位置是否一致、開關的物理反應速度、程式的中斷誤差。(所以官方一直要大家置頂置中鎖緊)
這三個點決定後,程式就以這三個點為基準所構成的平面往下推,然後開始自動校正。
這裡用自動校正,個人覺得是講得神了.....其實就是用噴嘴上的微動開關去測平板上的N個點的高度,然後找到一個均值當作是玻璃的理想高度。但變數有多少?其實超多。
1. 噴嘴上的微動開關本身就有誤差了。 2. 如果上方三點的平面已經斜了,那這基準也就會斜了。(因為它的移動是用程式計算的,程式假設是正的,無法自動修正,那會太複雜。) 3. 底部支架的固定是否一致?決定了玻璃這個面是否傾斜。 4. 玻璃的固定也會造成一定的變形。 5. 玻璃上的雜質干擾測高動作。(例如前一次測量時遺下的殘料) 6. 皮帶的張力(決定滑塊的位移量,受噴嘴懸臂強力影響)
這些變數之下,程式捉到幾十個點的數值,理想情況下應該是扣掉太誇張的數字(假設玻璃的粗糙度為0),然後得出均值。(也有可能以中心向外同半徑的點平均,然後各半徑的均值再平均)
這時機器就會得到一個理想的 Z 值。然後再以拉高指定的高度後,開始打底。
這時,刮玻璃的問題其實就在這些誤差變數中發生,理想的方式是寧可先拉高一點再往下修,免得動不動就刮玻璃。
如果打底時不均勻,代表你的三點平面和玻璃平面並非互相平行的二個面,因此即使自動校正後還是無法找到最理想的高度。
而這個水平的容許誤差值是多少?理論上是小於噴嘴的直徑,也就是 0.4mm。因此可以試著輸出一個21公分直徑的東西,看看打底完成後的薄膜厚度,就知道機器的狀況如何了。
先這樣,其他的有機會再分享。
曾俊維 2015-07-07 06:45:02
原來如此
Rickey Yang 2015-07-07 06:45:31
想拿千分錶掛在平台上直接掃 還在思考怎麼做 要印的漂亮真的要多花些時間校正機器 物理面是最直接也最有效
陳亮宇 2015-07-07 07:50:37
Marlin的delta G29自動校正,不是單純求出一個平均的z軸高度喔! 他真的依照每一個校正點做高度校正。
陳順得 2015-07-07 08:07:27
所以Marlin在空中戳完之後會亂跳舞~因為他是求點誤差
戴士偉 2015-07-07 08:20:09
多點校正是根據那些點的量測高度, 四個點當一個平面來補償 你會發現他把一個圓依序量測 3, 5, 7, 7, 7, 5, 3 個點, 切成 24個正方形, 再跟據你的位置落在哪一個正方形上, 用內插的方式進行高度補償. 另外會在空中亂跳的原因很簡單, 因為每量完一個點就往上跑固定高度, 而你的微動開關沒調整好一直在觸發狀態, 它認為已經量到了, 因此就會根據現在高度再往上跑...
李大淳 2015-07-07 08:37:24
看到第二點想到許多設備有類似探頭的機構,這部分本來就需要是平面的,不然高低有誤差再加上架子組裝誤差,會怎麼調都調不完了
戴士偉 2015-07-07 10:16:20
當你模型落在這 24個正方形外時, 它就是用一種奇怪的外插方式計算(不太準), 這時不是噴頭太近, 就是噴頭太遠, 運氣好就會很準. 另外離圓心越遠的位置, 量測點會比較深一點(可能是delta機構設計上造成, 或皮帶不夠緊? 這部份有待高手釐清) 因此補的量會比較多, 所以靠近外圍時容易擠不出(高度太低), 因為他量測出來以為平台是個些微凸起的圓盤...
Charlie Ting 2015-07-07 10:32:00
真正的作法要看程式怎麼寫,至於那種方式比較好,可能原創者有實作過才作了選擇。以我單從學理來看不一定準,只是平面的誤差真的很多變數,覺得把機器掌握到一個程度就可以了,用來創造比較重要。
汪之逸 2015-07-07 10:52:01
要多批評才會進步,自動校正可以cover掉很多機構的tolerance,可惜這一塊ATOM一直搞不定
黃康誠 2015-07-07 11:04:03
所以校正只有算出一個Z值嗎?傾斜沒有去做補正?
Clarence Lee 2015-07-07 11:07:53
黃康誠 前面討論已經有澄清是array 每周圍四點範圍內補償, 不是全部只算一個Z的概念
孫誌皓 2015-07-07 11:56:57
其實我個人覺得不用這麼理論了 因為這台配備的是自動校正系統 意思是不管三軸怎麼校正定位 系統簡化到以作20點平面校正後的參數加上Z軸抬高數值(自訂) 就可以在某個範圍下列印 (但是基本上的組裝要完全照說明書組裝就無誤了) 我們稱自為手自排的概念,看起來有手排的功能,但是整體架構還是在自排的範圍內,所以可以調整的範圍很少 以上是小弟的粗略見解~若錯誤請見諒
戴士偉 2015-07-07 12:00:11
ATOM 2.0 沒有這麼不堪用, 不然那堆漂亮的成品是哪一台印出來的? 同意樓上見解~ (Y)
孫誌皓 2015-07-07 12:01:46
謝謝戴大哥的認同~ 說實在的~Atom2.0機器不算是真正可以拿來玩的機器(玩=可自訂修改規格)所以不管怎麼印都可以在某個安全範圍內~不管怎麼改的範圍還是很有限 真正要玩機器與挑戰~會在開源機器上 我最近玩了一台機器~光是調教水平就要花上八九個小時,但是列印出來的品質真是超越我的想像~ 想知道我是玩甚麼機器嗎? 請上工作室粉絲頁~裡面會有說明 www.facebook.com/artec.tw
鍾名翔 2015-07-07 13:57:36
孫誌皓 請問是玩什麼機器?? 粉絲頁看過了
孫誌皓 2015-07-07 13:59:20
鍾兄真是有效率!比我的速度還要快
陳明谷 2015-07-07 15:40:53
我有不一樣的想法 集資平臺上的東西 買的是一個設計想法 我們認同他才會投資他而他也給相對回饋 只是剛好這回饋是一個實體的物品 投資就像戳戳樂一樣 10塊錢下去你會戳到什麼東西沒人知道 一般投資者可以在投資前瞭解內容 再決定是否要賭這一局 而我選擇投資這設計的原因 是因為我有理工背景可以承擔某些風險 以及關鍵套件已經改成CNC完成的鋁件 我們也會好心提供回饋使用心得給設計者 所以這並不是一場買賣交易 如果要把他定義為市場產品 完全是不及格 沒有對應的法規認證沒有完整的客訴管道 但我知道…這只是一個投資
曾俊維 2015-07-07 17:24:04
我上去看沒看到什麼新的機器啊?
孫誌皓 2015-07-07 17:25:38
歡迎來看實機
鍾名翔 2015-07-07 17:32:58
? 我也沒看到,是什麼機子搞這麼神秘
王祥豐 2015-07-07 17:54:34
與其說"投資"不如說是一種"贊助",投資是有回饋機制的,選購ATOM的列印機,付錢之後除了機器並不會有額外的回饋。
Rick Yang 2015-07-08 00:36:51
可以只用G29就印出版上這些漂亮成品,主要是CNC工件,桿長等公差控制得很好,加上組裝時鋁擠靠單邊承靠,線軌置中治具,若是自己組Delta就沒這麼簡單了。
黃康誠 2015-07-08 15:06:27
請教個問題,自動平面校正會影響到手動移動Z軸高度的數值嗎? 想依據手動移動的Z座標數值調整底台平面度,但如果數值有補正就白搭了。
Charlie Ting 2015-07-08 15:08:34
感覺應該是不用作這個動作。
王祥豐 2015-07-08 15:12:24
Z軸的offset只是單純的設定底層列印時的輸出高度,其數值並不影響Z軸的平面參數。
全不選 發文排行